
Lar / Notícias / Notícias da indústria / Tubulação Resistente a Produtos Químicos: Seleção de Materiais e Métodos de Soldagem Confiáveis
Notícias da indústria
Sep 28,2026
Tubulação Resistente a Produtos Químicos: Seleção de Materiais e Métodos de Soldagem Confiáveis
Quando uma fábrica de produtos químicos precisa de uma nova linha de transferência para hipoclorito de sódio, a seleção do tubo não é uma decisão rotineira de encanamento. Temperatura, concentração e até mesmo vestígios de impurezas podem transformar um termoplástico aparentemente adequado em um componente com vazamento ou fragilizado em poucos meses. A mesma lógica se aplica à drenagem industrial, tratamento de águas residuais e utilidades de processo. O que você escolhe para transportar o produto químico é importante, mas o mesmo acontece com a maneira como você conecta o tubo.
Como o ataque químico danifica os materiais da tubulação
A resistência química não é uma propriedade única. Descreve como um polímero resiste a um produto químico específico em uma concentração e temperatura específicas. Um polímero que lida com ácido sulfúrico a 30% à temperatura ambiente pode falhar rapidamente a 60°C. Compreender os modos de ataque ajuda você a fazer as perguntas certas ao revisar as planilhas de dados.
- Cisão da cadeia polimérica. Ácidos, oxidantes e certos solventes quebram as cadeias moleculares, causando fragilização e perda de resistência mecânica.
- Extração de plastificante. O contato com alguns líquidos orgânicos pode liberar aditivos, tornando o tubo duro e quebradiço.
- Quebra de estresse ambiental. Uma combinação de estresse mecânico, um estressor químico e o tempo pode causar o crescimento de rachaduras devido a pequenos arranhões superficiais.
Esses mecanismos podem ocorrer simultaneamente. É por isso que as fichas de dados dos materiais por si só não são suficientes; você deve verificar a compatibilidade química com uma referência reconhecida e considerar a temperatura real de serviço.
Escolhendo um Termoplástico para Serviços Químicos
A maioria das tubulações de processo para serviços químicos utiliza um dos quatro termoplásticos: PEAD, polipropileno (PP), PVDF ou CPVC. Cada um tem um perfil de resistência química e método de instalação distintos. A tabela abaixo é uma visão simplificada para fins de planejamento. Sempre consulte uma tabela de compatibilidade atual, como PPI TR-19, antes de fazer uma especificação final.
| Materiais | Serviço Químico Típico | Limitações | Método de adesão |
|---|---|---|---|
| HDPE | Ácidos diluídos, álcalis, sais, muitos compostos orgânicos | Não é adequado para oxidantes fortes ou muitos solventes clorados em temperaturas elevadas | Fusão de bunda, eletrofusão |
| Polipropileno | Ampla resistência a solventes orgânicos e uma ampla gama de ácidos | Temperatura de serviço limitada; não é ideal para agentes oxidantes fortes | Fusão de soquete, fusão de bunda |
| PVDF | Excelente resistência a ácidos fortes, halogênios e solventes | Maior custo de matéria-prima; parâmetros de fusão mais exigentes | Soldagem por fusão |
| CPVC | Boa resistência a ácidos quentes, muitos corrosivos e produtos químicos industriais | Nem sempre compatível com aromáticos e alguns solventes clorados | Cimentação com solvente ou soldagem por fusão |
Por exemplo, o HDPE pode lidar com muitos ácidos e cáusticos diluídos, tornando-o um carro-chefe em linhas de águas residuais e de neutralização. No entanto, os solventes clorados podem causar inchaço e permeação, pelo que pode ser necessário PVDF ou outro polímero de alto desempenho. Em todos os casos, a junta continua a ser a parte mais vulnerável do sistema.
Como a qualidade conjunta determina a integridade do sistema
Um tubo com excelente resistência química é inútil se a junta falhar. As juntas soldadas em termoplásticos são criadas fundindo a superfície do tubo e a conexão. Quando feita corretamente, a junta é homogênea: sem gaxeta, sem adesivo, sem acoplamento mecânico para degradar. É por isso que a soldagem por fusão é preferida para serviços químicos.
Dois métodos dominam para tubos HDPE e PP: fusão de encaixe para diâmetros menores e eletrofusão para juntas maiores ou de campo. A eletrofusão usa uma corrente elétrica injetada através de um fio de resistência na conexão para derreter ambas as superfícies. O processo depende da máquina de solda fornecer tensão e tempo precisos. Uma máquina de solda por eletrofusão adequada para diâmetros de tubos de até 160 mm pode produzir resultados repetíveis quando a saída é estável.
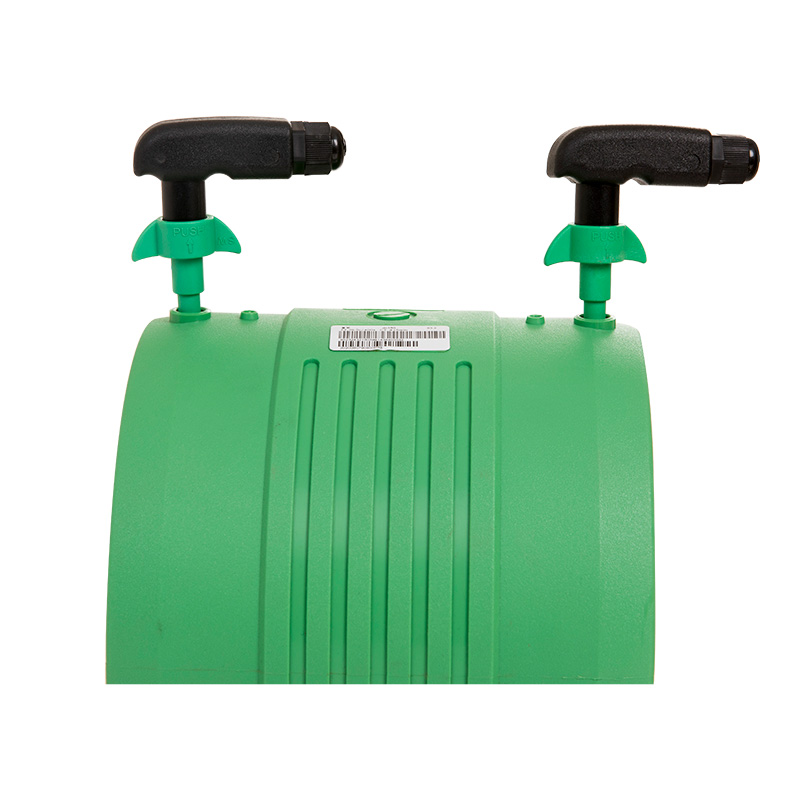 Máquina de solda por eletrofusão para tubos de polietileno de 20-160 mm Esta máquina une tubos de PEAD e PP por eletrofusão, com tensão e tempo ajustáveis para diâmetros de até 160mm. Seu controle e monitoramento automatizados garantem juntas consistentes e confiáveis para aplicações de água e gás. Ver Produto →
Para uma visão mais aprofundada de como funciona o processo de fusão, você pode ler sobre o mecanismo de funcionamento da soldagem por eletrofusão.
A preparação da superfície é uma porta de qualidade
Para eletrofusão, a superfície do tubo deve ser raspada antes da soldagem. Uma fina camada oxidada no HDPE impede que o fundido se ligue adequadamente. Se você pular esta etapa, a junta poderá parecer bem, mas desenvolverá um vazamento sob carga química.
Um raspador de tubo de eletrofusão dedicado remove a camada de oxidação e torna a superfície levemente áspera. É uma ferramenta pequena com grande impacto na integridade das articulações. Alguns raspadores são projetados para diâmetros externos de tubos de até 400 mm, cobrindo uma ampla gama de aplicações de eletrofusão. Um raspador devidamente ajustado também ajuda a evitar profundidades irregulares, que é uma causa comum de má fusão.
 Ferramenta raspadora de tubo HDPE para preparação de eletrofusão de até 400 mm Este raspador remove a oxidação e torna áspera a superfície externa dos tubos em até 400 mm antes da eletrofusão, garantindo a integridade adequada da junta. Sua profundidade consistente ajuda a evitar defeitos comuns de fusão. Ver Produto →
O controle de temperatura é a ênfase operacional
A fusão do soquete de tubos PP e HDPE requer que o tubo e a conexão sejam aquecidos à mesma temperatura antes da inserção. Máquinas de solda manuais que dependem de um termostato simples podem oscilar conforme a temperatura ambiente muda. Uma máquina de fusão de soquete digital com um display claro de temperatura fornece feedback ao operador para confirmar se a placa aquecedora está no ponto de ajuste correto.
As máquinas digitais também permitem ajustar diferentes configurações de temperatura para diferentes materiais, o que é importante quando você instala PP e HDPE no mesmo trabalho. Uma boa máquina terá um controlador de temperatura estável e uma cabeça de aquecimento durável que mantém a temperatura quando você funde várias juntas seguidas. Por exemplo, uma máquina de solda por fusão com soquete digital de 63 mm com display LED de temperatura cobre uma faixa de tamanho comum para tubos PP-R e HDPE.
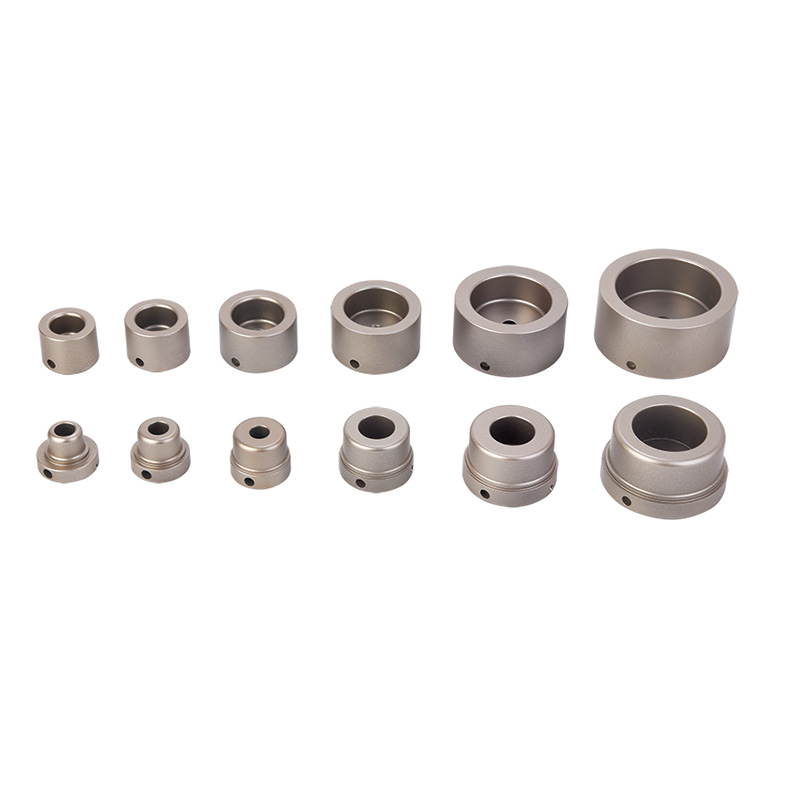 Máquina de solda por fusão de soquete digital para tubos PPR de 63 mm com display LED Esta máquina solda tubos PPR de 63mm com controle digital de temperatura e display LED, permitindo ajuste para diversos materiais. Os soquetes revestidos de PTFE e o aquecimento estável garantem juntas duráveis e seladas. Ver Produto →
O que mais considerar ao comprar equipamento de soldagem
Além da compatibilidade química e do método de união, as equipes de aquisição devem avaliar a segurança elétrica do equipamento, a disponibilidade de tomadas e torneiras de aquecimento intercambiáveis, a facilidade de limpeza e a experiência de exportação do fabricante. Um fornecedor que também oferece cortadores de tubos, ferramentas de chanfro e alicates de anel frio pode ajudá-lo a padronizar todo o kit de instalação em uma linha.
- Compatibilidade de tensão e plugue para o seu mercado.
- Faixa de diâmetro de tubo e disponibilidade de tomadas ou torneiras de aquecimento em tamanhos métricos e em polegadas.
- Peças sobressalentes de aquecimento e acessórios, como jaquetas de isolamento térmico.
- Tempo de resposta da garantia e do suporte pós-venda.
Ao escolher um fornecedor, confirme se o equipamento é enviado com a tensão correta para o seu mercado e se há peças de reposição disponíveis. Uma tubulação soldada é um ativo de longo prazo; as ferramentas que criam as juntas fazem parte desse ativo.
A tubulação resistente a produtos químicos é uma decisão do sistema. O material da tubulação deve corresponder ao serviço químico, mas as juntas devem ser feitas com o mesmo cuidado. Selecionar um termoplástico com excelente compatibilidade, preparar a superfície adequadamente e usar uma máquina de solda por fusão confiável com controle preciso de temperatura oferece a melhor chance de uma instalação sem vazamentos e de longa duração.
Produtos Relacionados


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, área industrial de Linpu, cidade de Hangzhou, província de Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
