
Lar / Notícias / Notícias da indústria / Sistemas de tubulação química: materiais, soldagem por fusão e instalação sem vazamentos
Notícias da indústria
Sep 21,2026
Sistemas de tubulação química: materiais, soldagem por fusão e instalação sem vazamentos
Os sistemas de tubulação química geralmente falham na junta e não no tubo. Uma solda de fusão de soquete único que esteja muito fria ou muito rasa irá vazar dentro de meses, especialmente quando contém um ácido concentrado ou água de alta pureza. É por isso que engenheiros e empreiteiros devem avaliar a tecnologia de conexão com tanto cuidado quanto o tipo de resina.
Por que os tubos de polímero dominam os serviços químicos
Os sistemas de tubulação de polímero tornaram-se padrão em processamento químico, circuitos de água deionizada, fábricas de papel e celulose e tratamento de águas residuais. A razão é simples: o tubo termoplástico não sofre corrosão como o aço carbono, não requer revestimentos externos e não adiciona contaminantes metálicos a fluidos sensíveis. PP-R, PE e PVDF cobrem uma ampla gama de meios e temperaturas agressivas.
Para aplicações químicas e de alta pureza, o PP-R oferece excelente resistência a ácidos, álcalis e solventes em temperaturas moderadas. O HDPE e o PE 100 são preferidos por sua resistência, flexibilidade e capacidade de lidar com instalações enterradas ou móveis. Quando a temperatura ou a corrosividade excedem os limites do PP-R, o PVDF é frequentemente especificado.
| Materiais | Serviço químico típico | Faixa de temperatura (aprox.) | Método de união primário |
|---|---|---|---|
| PP-R | Ácidos, álcalis, água desionizada | Até 95°C | Fusão de soquete |
| PE/PE 100 | Água, resíduos, produtos químicos diluídos | Até 60°C | Eletrofusão, fusão de soquete |
| PVDF | Ácidos fortes, solventes, meios de alta pureza | Até 140°C | Fusão de soquete, butt fusion |
Socket Fusion: um método comprovado para linhas menores
A fusão de soquete é o principal método de união para tubos PP-R de até 63 mm de diâmetro externo em serviços químicos. A extremidade do tubo e o encaixe da conexão são aquecidos simultaneamente com uma ferramenta montada em uma máquina de solda por fusão de encaixe. Assim que as superfícies atingem o estado de fusão correto, o operador insere o tubo na conexão e o mantém sob pressão até que a junta esfrie. A execução adequada depende de três fatores: temperatura, tempo de aquecimento e profundidade de inserção.
Usar uma máquina com temperatura controlada elimina uma grande parte da variabilidade do operador. Os modelos de temperatura constante são simples e econômicos, mas as máquinas com display digital permitem ao operador verificar a temperatura exata do fundido antes de cada soldagem. Isto é especialmente importante em sistemas de tubulação de produtos químicos, onde um vazamento pode expor os trabalhadores a meios perigosos. Para uma visão mais profunda, siga o melhores práticas para obter uma solda de fusão de soquete forte e sem vazamentos .
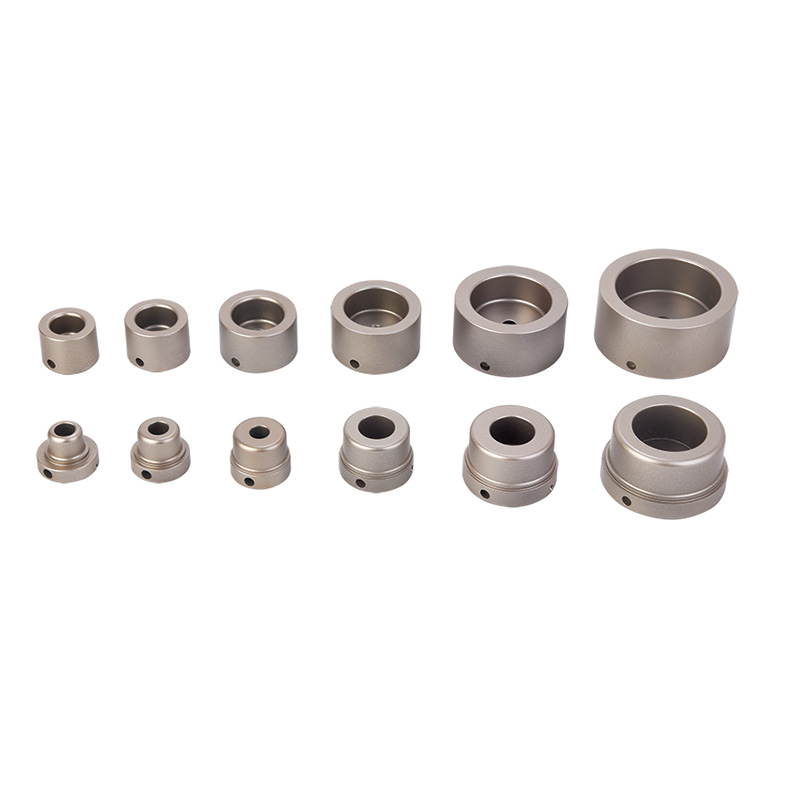 Máquina de solda por fusão de soquete digital com display de temperatura LED para tubos PPR de 63 mm Esta máquina de solda digital fornece controle preciso de temperatura por meio de um display LED, ajudando a garantir juntas de fusão de soquete fortes e sem vazamentos. É especialmente útil ao trabalhar com tubulações químicas onde a qualidade da solda é crítica. Ver Produto →
Antes do aquecimento, o tubo deve ser cortado em esquadro, chanfrado e limpo. Um cortador de tubos rotativo ou de catraca funciona bem para a maioria dos tubos de plástico. A chanfragem remove a aresta áspera que poderia raspar material do furo da conexão durante a inserção.
Eletrofusão para linhas de grande diâmetro, enterradas ou de difícil acesso
A eletrofusão é o método de escolha quando a fusão do soquete se torna impraticável. É usado em tubos PE de maior diâmetro, tubos enterrados, instalações sem valas e trabalhos de reparo onde a rotação ou a força de fusão são limitadas. Uma conexão de eletrofusão contém um fio de resistência incorporado. A máquina de solda envia corrente através do fio, fundindo o furo da conexão e a superfície do tubo.
Uma grande vantagem é que a eletrofusão não depende da força ou alinhamento do operador. A conexão fixa o tubo no lugar enquanto a solda é criada. Também é adequado para tubos PE de diferentes espessuras de parede.
No entanto, a eletrofusão eficaz requer uma preparação cuidadosa da superfície no campo. O tubo deve ser raspado para remover óxido ou contaminantes imediatamente antes da soldagem. Um raspador afiado de tubo de eletrofusão não é opcional; determina se a junta será estanque ao gás ao longo dos anos de serviço.
 Raspador de tubos HDPE para preparação por eletrofusão de tubos de até 400 mm Um raspador afiado é essencial para remover óxidos e contaminantes antes da eletrofusão. Esta ferramenta garante uma superfície limpa do tubo, o que é vital para obter juntas estanques a gases que permaneçam confiáveis ao longo de anos de serviço. Ver Produto →
As máquinas de soldagem para eletrofusão estão disponíveis em dois tipos amplos: baseadas em transformador e baseadas em inversor. As máquinas tipo transformador são robustas e muitas vezes preferidas para trabalhos grandes e pesados, enquanto as máquinas inversoras são mais leves e mais eficientes em termos de energia. Para uma faixa típica de 20 a 160 mm, uma máquina de solda por eletrofusão com transformador fornece saída confiável e aquecimento consistente.
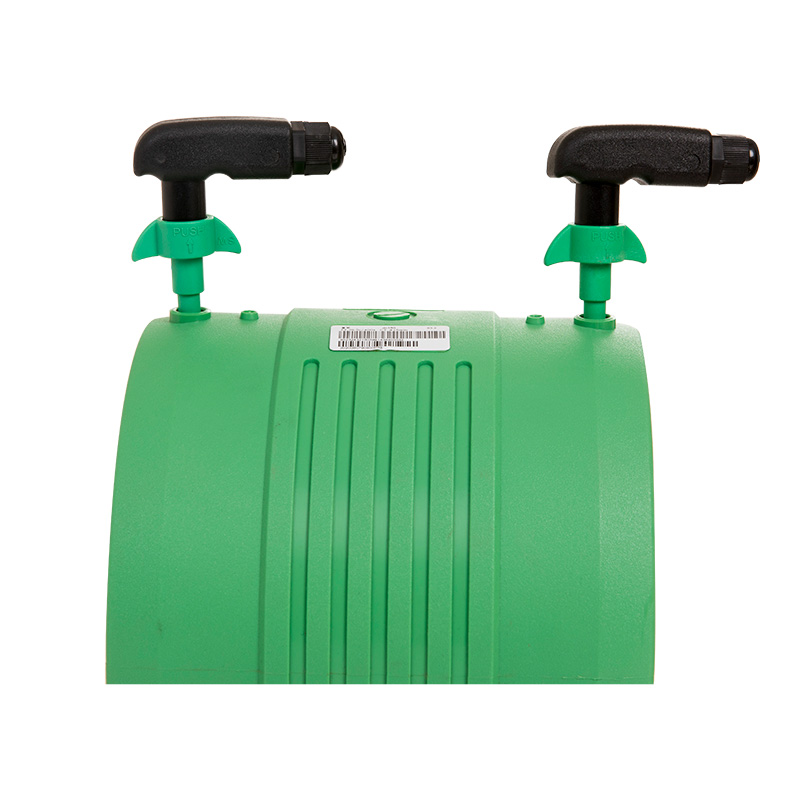 Máquina de solda por eletrofusão para tubos HDPE, PP e PPR de 20 a 160 mm Esta máquina de solda por eletrofusão baseada em transformador oferece saída estável para tubos na faixa de 20-160 mm. Ele foi projetado para uso confiável em campo, oferecendo aquecimento consistente e controle automatizado para produzir juntas duráveis em sistemas de água e gás. Ver Produto →
Após a raspagem, insira o tubo totalmente na conexão e conecte os cabos. Defina o tempo de fusão e a corrente corretos conforme especificado pelo fabricante da conexão. A máquina controla o ciclo de fusão e evita o superaquecimento.
Práticas de instalação que evitam vazamentos
Um bom cachimbo e uma boa máquina não bastam. Os engenheiros hidráulicos e os operadores de instalações sabem que a qualidade final da junta é determinada pela preparação e disciplina. As práticas a seguir devem ser tratadas como inegociáveis ao instalar sistemas de tubulação química.
- Corte o tubo em esquadro antes de chanfrar. Um corte em ângulo reduz a profundidade efetiva de inserção e enfraquece a junta.
- Use o tempo de aquecimento correto para o diâmetro do tubo e espessura da parede. Muito curto deixa superfícies não derretidas; muito tempo degrada o polímero.
- Insira o tubo totalmente até a marca de profundidade do encaixe. Uma inserção parcial cria uma concentração de tensão e um caminho de vazamento oculto.
- Mantenha a pressão de inserção durante o tempo de resfriamento especificado. Mover o tubo antes que a solda endureça pode causar microfissuras.
- Teste a pressão do sistema antes de colocá-lo em serviço. O teste deve ser realizado acima da pressão projetada e mantido por tempo suficiente para identificar vazamentos lentos.
A execução dessas etapas com equipamento de fusão calibrado e operadores treinados produzirá consistentemente juntas que durarão toda a vida útil do sistema de tubulação.
Escolhendo o equipamento certo para um projeto de tubulação química
A seleção da ferramenta de fusão correta começa com o tamanho e o material do tubo. Pequenas linhas de PP-R de até 63 mm são melhor manuseadas por uma máquina de fusão de soquete digital ou automática, que fornece controle preciso de temperatura e operação rápida. Para grandes linhas de PE ou para trabalhos de reparação, uma máquina de eletrofusão é o melhor investimento. Para as etapas de preparação, os cortadores de tubos e as ferramentas de raspagem devem ser adaptados ao diâmetro do tubo e à dureza do material.
Os projetos também diferem na portabilidade e nas condições do local. As unidades de bancada atendem às oficinas de pré-fabricação; unidades portáteis permitem que o operador se mova ao longo do trecho do tubo. Os tomadores de decisão devem procurar equipamentos que ofereçam saída estável, elementos de aquecimento confiáveis e displays de fácil leitura. As ferramentas certas podem reduzir o tempo de treinamento, melhorar o rendimento na primeira passagem e diminuir o custo de juntas com falha.
A lição aprendida com os sistemas de tubulação química é que a seleção de materiais e a tecnologia de conexão são duas metades de uma única decisão. Uma resina quimicamente compatível é tão boa quanto a junta que a une. Com o processo correto de fusão de soquete ou eletrofusão, preparação adequada da superfície e equipamento calibrado, as tubulações químicas podem fornecer décadas de serviço sem vazamentos.
Produtos Relacionados


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, área industrial de Linpu, cidade de Hangzhou, província de Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
