
Lar / Notícias / Notícias da indústria / Explicação do tubo HDPE SDR17: dimensões, classificações de pressão e união por fusão
Notícias da indústria
Oct 12,2026
Explicação do tubo HDPE SDR17: dimensões, classificações de pressão e união por fusão
Quando um tubo PE100 chega ao local com SDR17 impresso no cano, o número não é um grau de material ou uma classe de pressão. É a relação de dimensão padrão que fixa a relação entre o diâmetro externo do tubo e a espessura da parede. Para o SDR17, essa proporção é de 17:1: um tubo de 110 mm carrega uma parede de cerca de 6,5 mm, e no PE100 é classificado para pressão nominal de 10 bar. A consequência prática para instaladores e especificadores é mais simples: uma linha SDR17 raramente falha através da parede do tubo. Quando falha, falha em uma junta de fusão. É por isso que a qualidade das juntas e os equipamentos que as produzem merecem tanta atenção quanto o próprio número SDR.
O que SDR17 significa em projeto de tubos
A relação de dimensão padrão é um número adimensional calculado dividindo o diâmetro externo do tubo pela espessura mínima da parede. Como a relação permanece constante em todos os diâmetros, uma classe SDR abrange toda uma gama de tamanhos de tubos, mantendo a mesma capacidade de suporte de pressão. No sistema SDR, uma proporção mais alta significa uma parede mais fina em relação ao diâmetro externo, de modo que o SDR17 fica entre o SDR11 mais pesado e as classes SDR21 e SDR26 mais leves.
Para PE100, os tubos SDR17 são normalmente classificados como PN10 (10 bar para água a 20 °C); para material PE80, a mesma geometria é classificada como PN8. Estas classificações definem o envelope operacional seguro da rede de tubulação. Os valores nominais pressupõem água limpa e uma vida útil de 50 anos, portanto incluem uma margem de segurança substancial para condições de instalação reais.
| Diâmetro externo nominal (mm) | Espessura calculada da parede SDR17 (mm) | Classificação de pressão típica (PE100) |
|---|---|---|
| 63 | 3.7 | PN10 |
| 90 | 5.3 | PN10 |
| 110 | 6.5 | PN10 |
| 160 | 9.4 | PN10 |
| 200 | 11.8 | PN10 |
| 315 | 18.5 | PN10 |
Como a relação é constante, um tubo SDR17 de 315 mm e um tubo SDR17 de 63 mm têm a mesma capacidade de pressão teórica. O que muda com o tamanho é a área da parede, o peso por metro e o método prático de união – razão pela qual uma especificação SDR17 deve ser acompanhada por um plano de instalação igualmente disciplinado.
SDR17 vs SDR11: O que a proporção muda
A maioria das decisões de aquisição de tubos PE se resume a uma escolha entre SDR17 e SDR11, porque essas são as duas proporções que dominam as especificações de água e esgoto. A versão resumida é esta: SDR11 oferece mais espessura de parede e uma classificação de pressão mais alta; O SDR17 oferece mais área de fluxo e menor custo de material. Para uma tubulação longa, a diferença no custo por metro pode ser decisiva, mas somente se a classificação de pressão mais baixa for aceitável para as condições operacionais.
| Propriedade | SDR17 (PE100) | SDR11 (PE100) |
|---|---|---|
| Espessura da parede em relação ao DE | DO/17 | DO/11 |
| Classificação de pressão nominal, água 20 °C | PN10 | PN16 |
| Classificação de pressão nominal, PE80 | PN8 | PN12.5 |
| Seção interna por DE | Maior | Menor |
| Peso por metro | Inferior | Superior |
| Custo de material por metro | Inferior | Superior |
| Resistência a cargas pontuais e impacto | Inferior | Superior |
A diferença estrutural também afeta o manuseio. Com a parede mais fina do SDR17, uma pedra afiada no leito da vala, um aterro descuidado ou uma queda brusca durante o descarregamento podem tensionar ou amassar o tubo mais facilmente do que o SDR11. Isto não significa que o SDR17 seja um produto frágil; isso significa que a preparação da vala e o manuseio cuidadoso fazem parte das especificações. Os empreiteiros que enterram o SDR17 em valas cheias de rocha sem camada de areia verão o resultado como irregularidade e deformação por carga pontual muito antes de a linha ser pressurizada.
Onde SDR17 é a especificação certa
O SDR17 é escolhido onde a pressão de projeto permanece igual ou inferior a 10 bar e a carga externa é moderada. Isso o torna o padrão para uma ampla variedade de redes de tubulação municipais e industriais:
- Linhas de esgoto por gravidade e águas pluviais, onde a pressão interna é próxima de zero e o principal requisito é sobreviver às cargas de instalação.
- Redes de distribuição de água e redes de abastecimento rural operando a pressões moderadas e estáveis.
- Redes de irrigação e linhas de abastecimento agrícola, onde os longos percursos tornam significativa a poupança de materiais.
- Circuitos de água de processo industrial e água de resfriamento com pressões controladas e meios não agressivos.
- Projetos de valas abertas e furos direcionais onde o engenheiro de projeto confirmou que a capacidade do PN10 é suficiente.
A lógica econômica é simples: para o mesmo diâmetro externo, o SDR17 utiliza menos polímero, pesa menos e proporciona um diâmetro interno ligeiramente maior. Em uma tubulação longa, a economia combinada em material de tubulação, frete e manuseio pode ser substancial — e é exatamente por isso que o SDR17 é a classe robusta para sistemas PE de pressão moderada.
Fusion Joining: Onde um sistema SDR17 é ganho ou perdido
Um tubo SDR17 de paredes finas é um bom conduíte, mas um tubo é tão forte quanto suas juntas. O tubo PE é unido derretendo e solidificando novamente o polímero na interface; uma junta de fusão feita corretamente não possui adesivo, vedação ou gaxeta. Dois métodos dominam as instalações SDR17. A fusão de soquete é usada principalmente para furos pequenos em sistemas de tubos PP-R/PE, normalmente de 20 mm a cerca de 110 mm. A eletrofusão é usada para redes elétricas de médio a grande porte, onde o acoplador ou conexão envolve as extremidades do tubo preparado.
A fusão do soquete exige três coisas: superfícies limpas, extremidades de tubo com corte quadrado e uma ferramenta de aquecimento que mantenha uma temperatura de fusão estável. A extremidade do tubo e o interior do encaixe da conexão são aquecidos contra as mesmas faces do aquecedor, depois retirados e unidos para formar um cordão duplo visível. Corte mal o tubo, chanfre-o de forma inconsistente ou separe a junta antes que esfrie, e a qualidade da solda cai mesmo que o próprio tubo SDR17 esteja perfeitamente sólido.
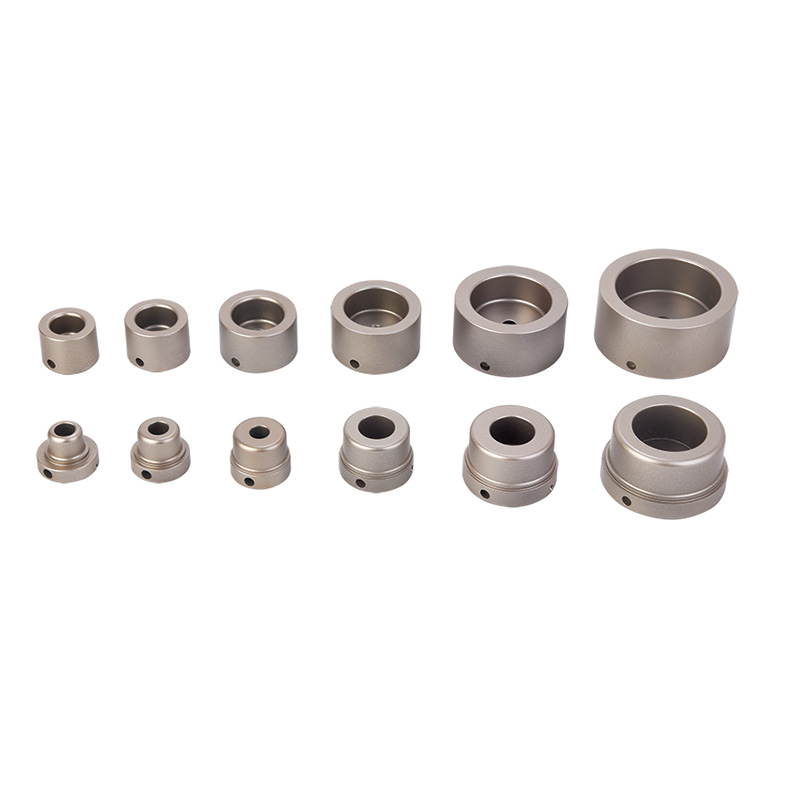 FYD63 63mm PPR Digital Tomada Soldador de fusão com display de temperatura LED Esta máquina de fusão de soquete digital de 63 mm mostra a temperatura real da face do aquecedor em um display LED, reduzindo as suposições. Ele se adapta a conexões PP-R/PE comuns em ramais SDR17 e ajuda os operadores a produzir juntas consistentes e estanques à pressão. Ver Produto →
Uma máquina de fusão de soquete com display digital elimina muitas das suposições, porque o operador lê a temperatura real do aquecedor em vez de confiar no mostrador do termostato de precisão incerta. Uma máquina digital da classe 63 mm cobre a faixa mais comum de pequenos diâmetros e se adapta às conexões PP-R/PE usadas em ramais SDR17. A sequência do procedimento — cortar, chanfrar, aquecer, unir, esfriar — é exatamente a mesma quer você trabalhe em 20 mm ou 160 mm. Empreiteiros que seguem o melhores práticas para uma solda por fusão de soquete forte e sem vazamentos produzem consistentemente juntas que sobrevivem aos testes de pressão na primeira tentativa.
A eletrofusão é um processo diferente com uma disciplina diferente. As extremidades do tubo preparadas são inseridas em um acoplador de eletrofusão com fio de resistência embutido em sua superfície interna; a máquina envia uma corrente controlada através do fio, derretendo o polímero circundante para que o tubo e o acoplador se fundam em uma única peça. A causa mais comum de falha na junta de eletrofusão não é a tensão da máquina ou a qualidade do acoplador – é uma superfície de tubo não preparada. Os tubos PE formam uma fina camada de óxido que impede a ligação adequada por fusão e, no campo, a superfície é frequentemente contaminada com sujeira, graxa ou pó de alvenaria. Se essa camada não for removida, a junta pode passar por uma inspeção visual e falhar meses depois sob pressão.
 Raspador de tubo de eletrofusão FYEPS400 para preparação de superfície de tubo HDPE A preparação adequada da superfície é essencial para juntas por eletrofusão. Este raspador remove uniformemente a camada de óxido sem enfraquecer as paredes finas do SDR17, reduzindo o risco de falha da junta sob pressão. Uma ferramenta confiável para todos os trabalhos de eletrofusão. Ver Produto →
É por isso que um raspador de tubos por eletrofusão pertence a todas as caixas de ferramentas para soldagem SDR17. Um raspador bem feito remove a camada de óxido uniformemente ao redor da circunferência sem cavar fundo o suficiente para enfraquecer a parede – um risco real em um tubo SDR17 de paredes finas se alguém improvisar com lixa grossa. Sob a classificação de 10 barras permitida pelo SDR17 PE100, a integridade da junta não pode ser considerada garantida.
A própria máquina de eletrofusão deve fornecer um ciclo de soldagem estável e repetível. As máquinas do tipo inversor são mais leves e portáteis para trabalhos no local, enquanto as máquinas do tipo transformador são preferidas para uso contínuo pesado. Combinar a máquina com a faixa de diâmetro é igualmente importante: uma unidade classificada apenas para 63 mm não tem lugar em uma rede SDR17 de 200 mm, e uma máquina superdimensionada desperdiça energia e tempo em pequenas conexões de ramificação.
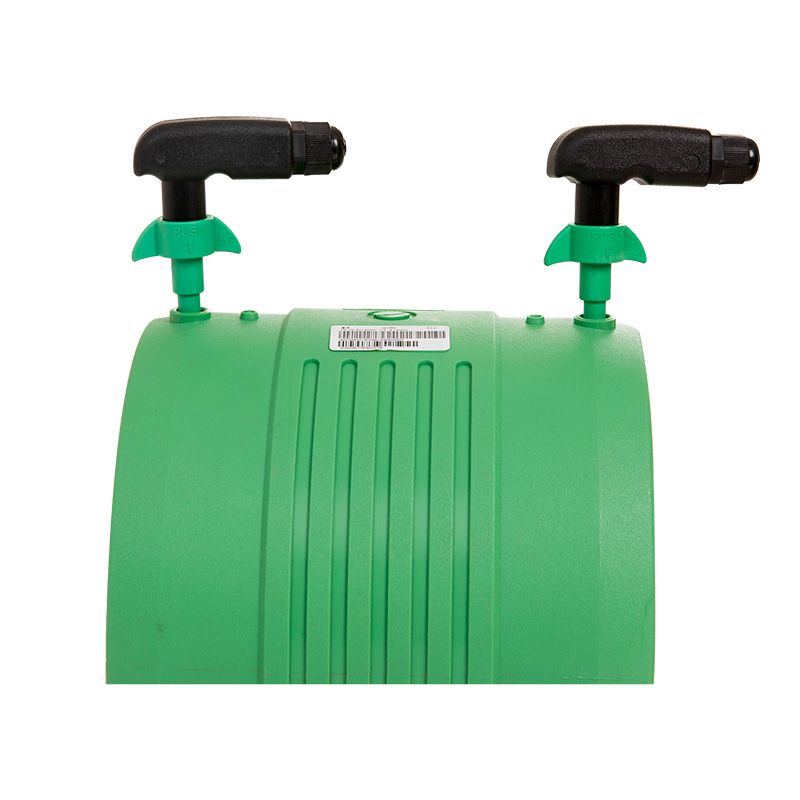 Máquina de solda por eletrofusão inversora 20-315MM para união de tubos de plástico Esta máquina de eletrofusão estilo inversor cobre uma ampla faixa de diâmetro de tubo de 20 a 315 mm, tornando-a versátil para conexões de rede e ramificação SDR17. Seu design portátil se adapta ao trabalho no local, ao mesmo tempo em que oferece ciclos de soldagem estáveis e repetíveis. Ver Produto →
Fabricantes com longa experiência em exportação, como Hangzhou Fuyi Tools, oferecem uma gama completa gama de equipamentos para união de tubos , desde máquinas de fusão de soquete e eletrofusão até cortadores, raspadores e ferramentas de chanfro, para que todo o fluxo de trabalho de soldagem permaneça consistente. Uma máquina inversora compacta com capacidade de 20 mm a 315 mm cobre quase todas as conexões principais e ramificadas do SDR17 encontradas em um local típico.
Especificar o SDR17 é a parte fácil; fornecer uma instalação SDR17 que permaneça livre de vazamentos por décadas é uma disciplina de instalação. Confirme se o grau do tubo e a classificação de pressão correspondem ao projeto, corte e chanfre as extremidades com precisão, raspe o tubo antes da eletrofusão e use uma máquina de solda com temperatura confiável ou controle de ciclo. Quando essas etapas são realizadas de forma consistente, o SDR17 funciona exatamente como a proporção promete: um tubo de pressão confiável e econômico para redes de água e esgoto de serviço moderado.
Produtos Relacionados


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, área industrial de Linpu, cidade de Hangzhou, província de Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
