
Lar / Notícias / Notícias da indústria / Guia de plástico ECTFE: propriedades, aplicações e dicas de soldagem por fusão para profissionais de tubos
Notícias da indústria
Oct 26,2026
Guia de plástico ECTFE: propriedades, aplicações e dicas de soldagem por fusão para profissionais de tubos
O plástico ECTFE raramente recebe os holofotes que o PTFE ou o PVDF desfrutam, mas ainda assim se mantém silenciosamente em alguns dos ambientes de serviço mais difíceis da indústria moderna. Se o seu trabalho envolve produtos químicos agressivos, linhas de processo de alta pureza ou tubulações de fluoropolímero que precisam ser cortadas, encaixadas e unidas no local, o ECTFE é um material que vale a pena entender adequadamente.
Nós fabricamos equipamentos de soldagem por fusão de tubos e as ferramentas que os suportam, portanto, nossa atenção tende a se concentrar na junta e não apenas na folha de dados. Este guia aborda o que é o plástico ECTFE, onde ele apresenta melhor desempenho, como ele se compara aos fluoropolímeros que você já conhece e o que tudo isso significa quando chegar a hora de prepará-lo e soldá-lo.
O que realmente é o plástico ECTFE
ECTFE significa etileno clorotrifluoroetileno. É um fluoropolímero termoplástico semicristalino, construído como um copolímero alternado de etileno e clorotrifluoroetileno em proporções aproximadamente iguais. Essa estrutura explica a maior parte do seu comportamento: o flúor e o cloro na cadeia proporcionam resistência química, enquanto os segmentos de etileno contribuem com resistência mecânica e, principalmente, com processabilidade por fusão.
Este último ponto separa o ECTFE do PTFE. O ECTFE pode ser extrudado, moldado por injeção, rotomoldado e soldado termicamente, o que o torna prático para tubos, chapas, conexões, revestimentos de válvulas e revestimentos, em vez de apenas para juntas e formas sinterizadas. Chega ao mercado na forma de pellets de resina, pó de revestimento e tubos acabados, chapas e componentes moldados.
Visão geral das principais propriedades
Cada nota é formulada de forma um pouco diferente, portanto trate os números abaixo como uma imagem geral e não como uma especificação. A ficha técnica do seu fornecedor de resina sempre ganha.
| Propriedade | Comportamento típico |
|---|---|
| Maquiagem química | Copolímero alternado de etileno e clorotrifluoroetileno |
| Ponto de fusão | Cerca de 240°C |
| Densidade | Aproximadamente 1,68 g/cm³ |
| Temperatura de serviço | Aproximadamente -76 °C a 150 °C |
| Resistência química | Ácidos fortes, bases, oxidantes e solventes clorados |
| Permeabilidade | Muito baixo para gases, vapores e umidade |
| Inflamabilidade | Autoextinguível, UL 94 V-0 em graus típicos |
| Processamento | Extrusão, moldagem por injeção, rotomoldagem, soldagem por fusão |
Geralmente, duas linhas decidem se o ECTFE é a resposta certa para um projeto: resistência química e temperatura de serviço. O perfil de resistência é amplo o suficiente para que o ECTFE lide com soluções cáusticas concentradas e ácidos oxidantes que incomodam outros fluoropolímeros, enquanto o teto de aproximadamente 150 °C o mantém abaixo da família dos perfluoroalcoxi.
Onde o plástico ECTFE ganha seu sustento
- Processamento químico: revestimentos para tanques, colunas e lavadores, além de válvulas, bombas, tubulações, conexões e visores que detectam meios agressivos.
- Trabalho de alta pureza e semicondutores: componentes que necessitam de baixos extraíveis, baixa permeabilidade e uma superfície que possa ser limpa de forma confiável.
- Manipulação farmacêutica e de alimentos: propriedades de barreira e inércia química para equipamentos de processo e linhas de transferência.
- Fios e cabos: revestimento e isolamento onde a baixa emissão de fumaça, a resistência à chama e a durabilidade química são importantes.
- Revestimentos: revestimentos aplicados em pó e rotomoldados que protegem vasos de aço, fixadores e impulsores contra corrosão e abrasão.
- Peças industriais em geral: carcaças de filtros, rolamentos para serviço em condições úmidas e componentes resistentes à abrasão.
O que os une é a necessidade de durabilidade em contato com algo desagradável, a uma temperatura que derrotaria o polietileno ou o polipropileno. É também por isso que os fabricantes de tubos com experiência em PE e PP-R frequentemente trabalham com a ECTFE e seus parentes.
ECTFE Comparado com PVDF, PTFE e PFA
| Materiais | Derreter processável | Teto de serviço típico | Onde se destaca | Lembre-se |
|---|---|---|---|---|
| ECTFE | Sim | Cerca de 150°C | Bases fortes e ácidos oxidantes, baixa permeabilidade, boa resistência à abrasão | Teto de temperatura mais baixo que PFA ou PTFE |
| PVDF | Sim | Cerca de 150°C | Rígido, forte, amplamente disponível em tubos e conexões | Mais vulnerável a bases fortes e alguns solventes polares |
| PTFE | Não, sinterizado | Cerca de 260°C | Maior resistência química, atrito muito baixo | Não soldado por fusão; unidos por juntas, flanges ou revestimentos |
| PFA | Sim | Cerca de 260°C | Alta pureza combinada com resistência a altas temperaturas | Custa mais e é mais suave que o ECTFE |
Se a condição de serviço for cáustica ou fortemente oxidante, o ECTFE muitas vezes ultrapassa o PVDF. Se você precisar do teto de temperatura mais alto, independentemente do custo, o PFA ou o PTFE assumem o controle. Todo o resto é uma negociação entre temperatura, mistura química, carga mecânica e orçamento.
Aderindo à ECTFE Plastic: O que importa na junta
Tubos e conexões ECTFE são normalmente unidos por fusão de topo ou soldagem infravermelha em vez de fusão de encaixe, e os parâmetros de junta vêm do fornecedor de resina e tubo. A fusão de soquete é mais comum em sistemas PVDF. Mesmo assim, as mesmas disciplinas se aplicam a todos eles: superfícies limpas, a temperatura correta de aquecimento, os tempos corretos de permanência e resfriamento e nenhum movimento enquanto a junta endurece.
Isso significa equipamento com controle de temperatura genuinamente ajustável e repetível, em vez de um mostrador com marcações otimistas. Uma máquina que mantém seu ponto de ajuste durante um longo dia de trabalho oferece uma solda que você pode defender, especialmente em um fluoropolímero, onde a janela de processamento é mais estreita do que a do polietileno. É um tema ao qual voltamos com frequência, por isso escrevemos um pequeno guia sobre como escolher a máquina de solda por fusão de soquete certa para diferentes requisitos de materiais .
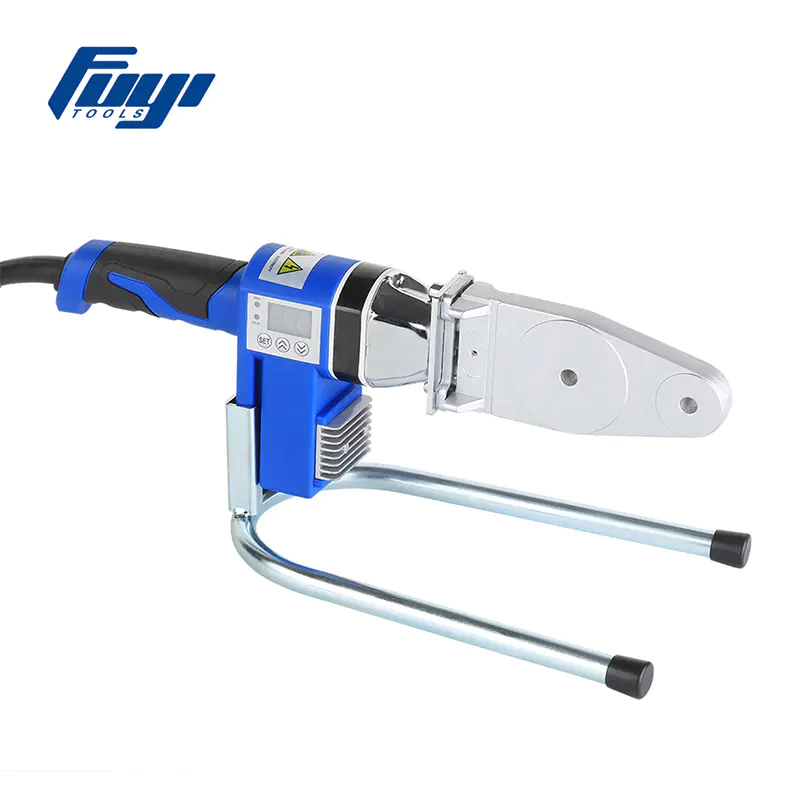
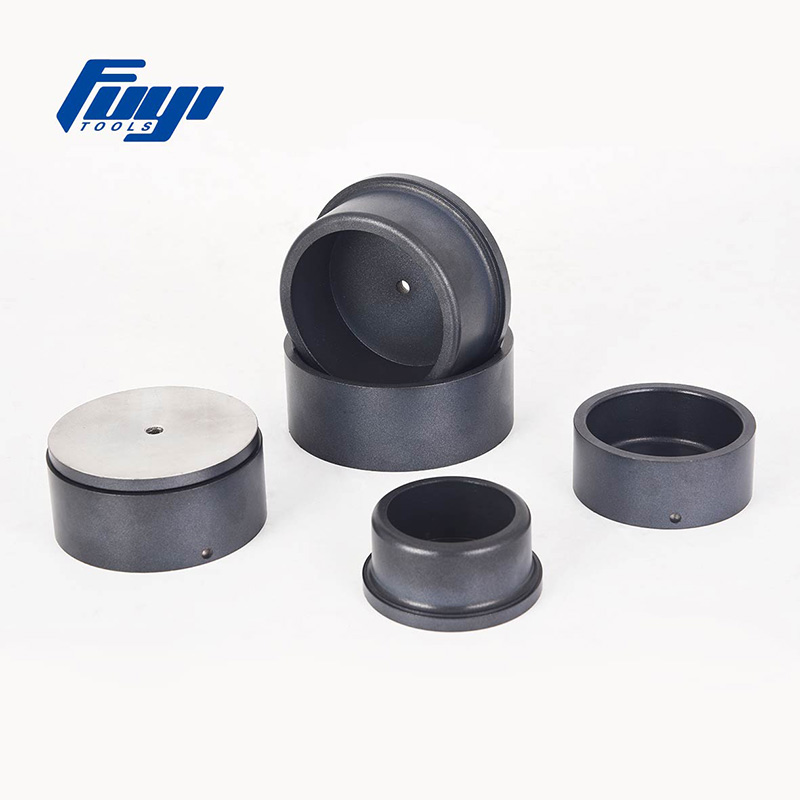 Máquina de solda por fusão de soquete portátil FYDLL110 para PE, PP, PVDF, PB Soldador de fusão de soquete digital e portátil com temperatura ajustável e faixa de 220–260°C, adequado para juntas de tubos PE, PP, PVDF e PB. Ver Produto →
Máquinas construídas para trabalhos em PVDF, PE e PP mostram como é na prática um ciclo de aquecimento controlado, e essa experiência é transferida quando você muda para um novo material.
O controle de temperatura não é negociável
Utilize um fluoropolímero muito quente e você corre o risco de degradação, descoloração e fumaça que não deseja em uma oficina. Deixe-o muito frio e você obterá uma junta que parece aceitável e falha silenciosamente sob pressão. A faixa estreita entre esses dois resultados é a razão pela qual uma ferramenta de aquecimento calibrada e um display digital são mais importantes aqui do que em uma linha PE padrão.
A preparação da superfície decide a solda antes de começar
O ECTFE possui baixa energia superficial, portanto contaminação, poeira, umidade e a camada oxidada deixada pelo corte todo trabalho contra você. Corte em esquadro, rebarbe e depois raspe ou lixe a zona de solda imediatamente antes do aquecimento. Um pequeno conjunto de ferramentas de preparação de superfície cobre a maior parte desse trabalho no local.
 Raspador de tubo de eletrofusão FYEPS400 para HDPE, PP-R e PP Ferramenta de raspagem profissional para preparar superfícies de tubos plásticos até Ø 400 mm antes da eletrofusão, compatível com materiais HDPE, PP-R e PP. Ver Produto →
Uma lista de verificação prática antes de soldar ECTFE
- Confirme a qualidade do tubo e da conexão com seu fornecedor, incluindo qualquer pigmento ou aditivo que altere os parâmetros de soldagem.
- Verifique a temperatura da ferramenta de aquecimento com uma sonda de superfície calibrada e não apenas com o display da máquina.
- Corte o tubo em esquadro e rebarbe; um corte em ângulo cria um cordão irregular e um ponto fraco previsível.
- Raspe ou lixe a zona de solda para remover a camada oxidada e mantenha-a limpa e seca.
- Apoie ambas as extremidades para que nada se desloque durante o aquecimento, união ou resfriamento.
- Respeite o tempo total de resfriamento; liberar uma junta de fluoropolímero precocemente é como os vazamentos começam.
- Registre os parâmetros usados – tamanho do tubo, temperatura, tempos de aquecimento e resfriamento – para que a próxima junta seja repetível.
Onde nos encaixamos
A Hangzhou Fuyi Tools passou 16 anos construindo equipamentos de fusão de tubos e as ferramentas necessárias, desde máquinas de fusão de temperatura constante e soquete digital até máquinas de eletrofusão em estilos de transformador e inversor. Ao lado deles estão os itens menores que decidem a qualidade de uma junta: cortadores, ferramentas de chanfrar, alicates de anel frio, placas de medição e raspadores.
Para a fabricação em oficina, onde as bobinas são pré-fabricadas antes mesmo de chegarem ao local, uma unidade fixa faz uma diferença real na consistência e no ritmo, porque o operador não está lutando contra a gravidade e um tubo em movimento ao mesmo tempo.
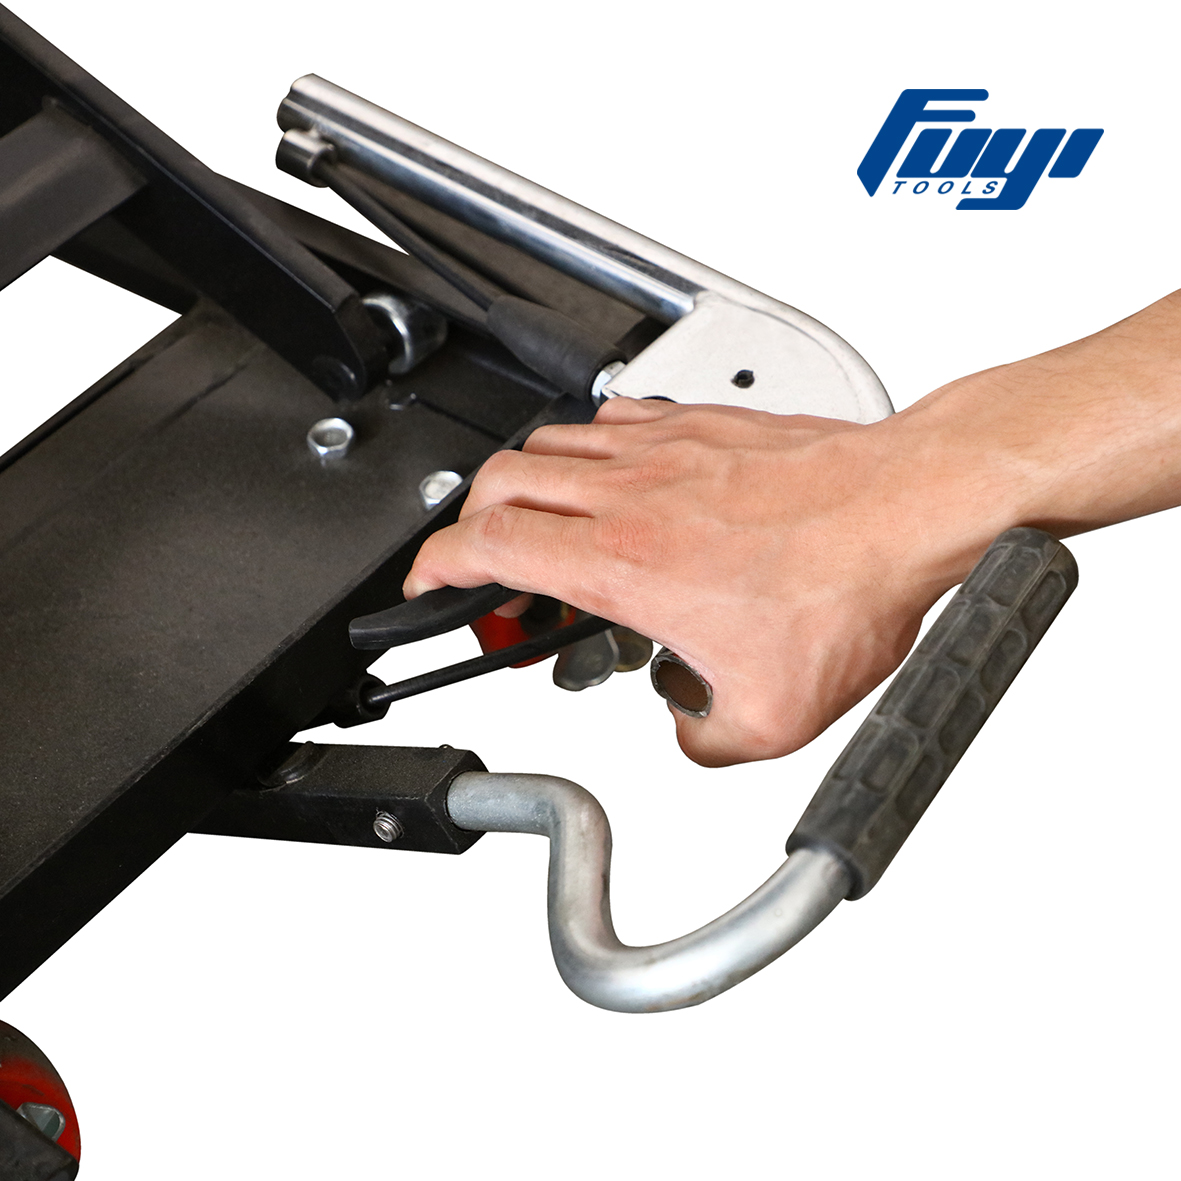 Máquina de solda por fusão de soquete de bancada 50-160MM com elevador Soldador por fusão de soquete de bancada com elevador e suporte de tubo, para tubos PP-R, HDPE, PB e PP de 32mm a 160mm. Ver Produto →
Se você já opera equipamentos de PE e PP-R, a evolução para fluoropolímeros é principalmente uma questão de parâmetros, paciência e preparação limpa, em vez de um comércio inteiramente novo.
Esteja você já executando linhas de fluoropolímero ou migrando para elas a partir de PE e PP-R, os fundamentos não mudam: conheça o material, controle a temperatura, prepare a superfície e deixe a junta esfriar. O plástico ECTFE recompensa essa disciplina com um serviço longo e silencioso em locais onde pouco mais dura.
Se você quiser conversar sobre uma aplicação específica, nossa equipe terá prazer em ajudá-lo a combinar a máquina e as ferramentas certas para o tubo e o material que você está executando.
Produtos Relacionados


 +86-158 6813 9123
 +86-571-82432777

 No.7 Yangguang Road, área industrial de Linpu, cidade de Hangzhou, província de Zhejiang, China
Copyright © 2024 Hangzhou Fuyi Tools Co., Ltd. All Rights Reserved.
|
